用途与配置
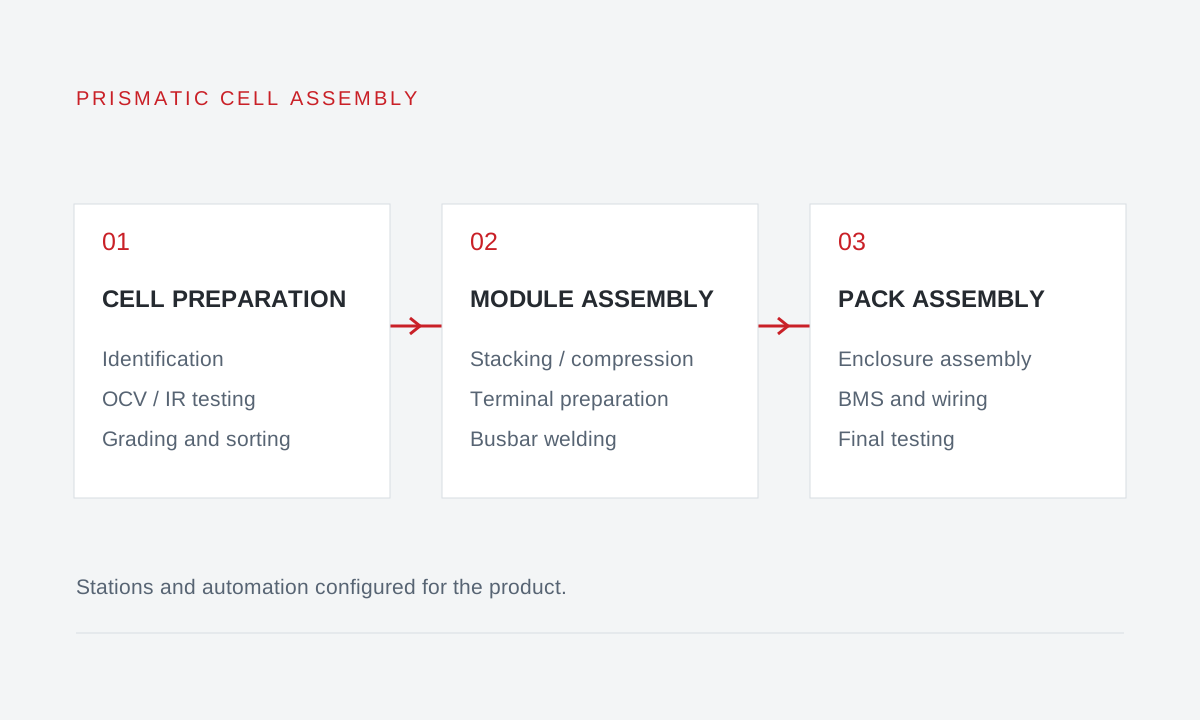
- 三段工艺可结合现有设备分段建设,统一考虑工装与数据接口。
- 按产品结构组合人工、半自动和自动工位,机器人上料可按项目选配。
- 服务方壳电池成组项目,按终端用途确定装配、测试和质量记录要求。
电芯处理:身份与检测结果关联
电芯进入装配前,可依次配置扫码、开路电压(OCV)与内阻(IR)检测、分档和不合格品分流。扫码记录与检测结果关联,供后续配组和质量追溯使用。
分档数量与判定阈值按电芯和产品要求设置。例如可配置 4 个合格档与 1 个不合格档;该配置不代表所有产品采用同一组阈值。
模组装配:堆叠、挤压与焊接
根据模组排列与固定方式组织电芯堆叠、挤压整形及捆扎工位。挤压设备与人工穿带锁紧可以分工作业;是否增加自动执行机构取决于产品结构与节拍。
极柱视觉寻址用于确认加工位置,激光清洗处理待连接表面,汇流排焊接完成电气连接。三者是不同工序,应分别匹配工装、定位和质量检查要求。
PACK 总装:从模组到成品
模组入箱后,按产品图纸安排连接件装配、BMS 与线束安装、上盖装配及成品检测。模组制造与 PACK 总装的工装、搬运载荷和测试对象不同,应分别确认。
气密、绝缘与下线检测(EOL)按产品规范配置,并明确测试接口、判定条件和记录字段。检测工位的设置与产线节拍一起评估。
按用途与生产组织配置
以下是选型时的比较维度。电芯来源、产品用途及适用要求应先确定,再选择对应的成组工艺;新电芯装配与退役动力电池再利用项目需分别评估。
废旧动力电池不得用于电动自行车等禁止用途;其他用途的产品须满足相应应用领域的质量标准。查看相关用途要求。
| 应用方向 | 重点确认 | 工位组织 |
|---|---|---|
| 家用与工商业储能 | 模组串并联、箱体接口、BMS 与检测规范 | 模组段与总装段衔接,按产品规格配置测试 |
| 小动力与驻车电源 | 成品尺寸、连接方式、批量与换型频率 | 按批量组合手推、半自动与专用工位 |
| 多规格方壳成组 | 电芯外形、极柱位置与工装共用范围 | 先确认换型方案,再确定自动化范围 |
选型前提供哪些资料
请提供电芯规格图、模组及 PACK 图纸、串并联方式、目标产量与班制、连接与测试要求、厂房尺寸及现有设备接口。相同 Ah 容量不代表尺寸、极柱位置和工装相同。
工艺与选型资料
了解工位配置与选型条件相关设备与配置
设备选型与整线咨询
请说明电池类型、处理目标和场地条件,便于确认工艺路线。