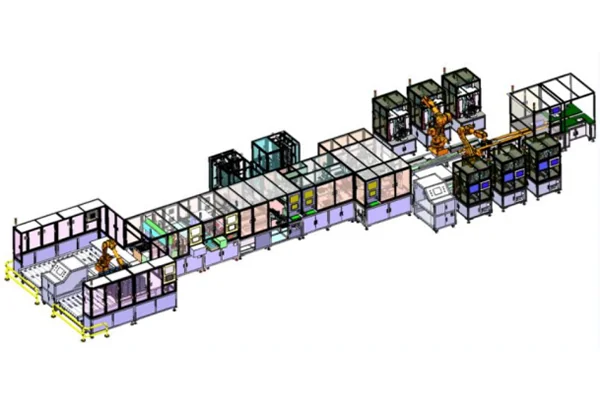
产线结构与装配工序
产线由电芯上料、定位装配、自动焊接、检测及包装出料等单元组成。来料电芯按产品要求检测与配组后,在定位工装内形成所需排列,再完成连接件焊接与后续装配。
不同模组的规格由串并联方案、支架、连接件和工装共同确定。换型时调整产品程序,并更换相应工装、连接件及工位配套,以适应不同的成组规格。
标称处理量与检测配置
方案标称处理量为 22,400 电芯/小时,以单颗电芯计。成品模组或电池包的产出需结合单组电芯数量、模组结构、并行工位、焊点要求及测试配置确认。
电压、内阻等检测可与生产工序衔接,容量评价由对应测试设备或来料检测环节完成。检测条件、节拍和记录方式分别确定,不能把全部测试都视为同一在线速度。
运行控制与换型
控制系统与传感检测协调输送、装配及焊接动作,支持按产品需求设置运行参数。操作人员负责来料、补料、换型、设备照看和异常处理,自动化范围以供货配置为准。
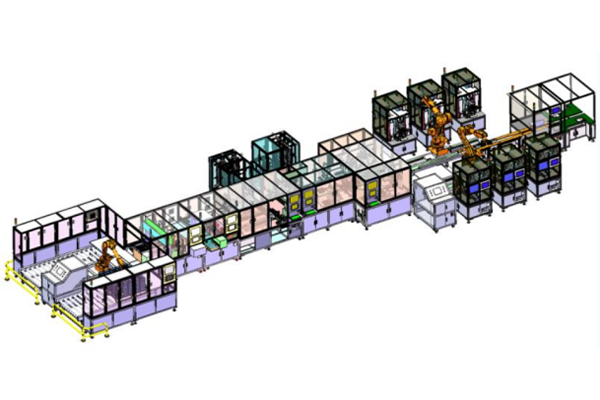
设备图片
设备选型与整线咨询
请说明电池类型、处理目标和场地条件,便于确认工艺路线。